


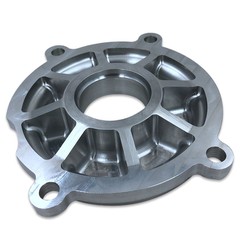
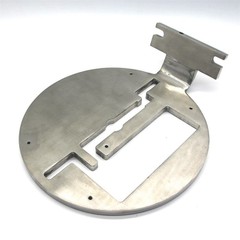


Alloggiamento del sensore tornito a CNC di alta precisione
Alloggiamenti torniti CNC standard e personalizzati progettati per OEM di sensori, integratori di sistemi e costruttori di apparecchiature di automazione industriale. Forniamo fori interni con micro-tolleranza, filettature di precisione e superfici di tenuta critiche-garantendo un adattamento perfetto dei componenti, una durata a lungo-termine e una produzione-efficiente in termini di costi, dal prototipo al volume elevato.
Capacità tecniche e specifiche di produzione
|
Capacità/Caratteristica |
Dettagli delle specifiche |
|
Processo di lavorazione |
Tornitura CNC di precisione, fresatura con utensili motorizzati, foratura a foro trasversale, maschiatura |
|
Precisione della tolleranza |
Fino a +/- 0.005 mm (+/- 0.0002 pollici) per fori critici e superfici di accoppiamento |
|
Rugosità superficiale |
Fino a Ra 0,4 um (16 uin) per sigillare scanalature e interfacce critiche |
|
Dimensioni della parte |
Diametri esterni da 3 mm a 300 mm |
|
Gestione della qualità |
Certificato ISO 9001:2015 / IATF 16949 |
|
Formati di file di progettazione |
PASSO, IGES, DXF, DWG, PDF |
Guida alla selezione dei materiali
|
Materiale |
Proprietà chiave |
Applicazioni di sensori ideali |
|
Alluminio (ad esempio, 6061-T6, 7075) |
Leggero, non-magnetico, eccellente lavorabilità |
Sensori per automazione, aerospaziale, strumenti portatili |
|
Acciaio inossidabile (ad es. 304, 316L, 17-4PH) |
Elevata resistenza alla corrosione, resistenza meccanica |
Monitoraggio alimentare e farmaceutico, marino, outdoor e chimico |
|
Ottone (ad es. C36000) |
Basso attrito, eccellente infilabilità, costi-economici |
Corpi sensore compatti, raccordi filettati, connettori |
|
Acciaio al carbonio e legato |
Eccezionale resistenza all'usura e resistenza meccanica |
Macchinari pesanti, sensori idraulici ad alta-pressione |
Caratteristiche critiche della lavorazione che influiscono sull'assemblaggio
Fori interni di precisione:Lavorato alla profondità e al diametro esatti per garantire un inserimento e un posizionamento accurati dei delicati elementi di rilevamento elettronici.
Diametri Esterni Controllati:Previene le oscillazioni del gioco o le interferenze durante il montaggio degli alloggiamenti su corpi di apparecchiature più grandi.
Filettature interne ed esterne:Standard di filettatura precisi (UNF, NPT, sistema metrico) garantiscono un fissaggio sicuro per pressacavi, coperture e connettori.
Individuazione delle spalle:Funziona come un arresto meccanico per bloccare in modo affidabile la posizione assiale degli elementi sensibili.
O-Ring e scanalature di tenuta:Lavorato a macchina liscio e privo di bave-per prevenire il degrado della tenuta e preservare la protezione-classificata IP.
Caratteristiche secondarie:Piani, asole, esagoni e-fori trasversali vengono completati tramite strumenti live o fresatura secondaria in un'unica configurazione per preservare la concentricità.
Attrezzature per il controllo qualità e la metrologia
|
Funzionalità ispezionata |
Strumento/metodo di ispezione principale |
Scopo |
|
Diametri e diametro esterno del foro |
Manometri, micrometri, alesametri |
Garantire la corretta tolleranza di adattamento dei componenti |
|
Dimensioni della filettatura |
Passa/No-Passa con tappo filettato e indicatori ad anello |
Verificare il passo, la profondità e l'accoppiamento della filettatura |
|
Tolleranze geometriche |
Macchina di misura a coordinate (CMM) |
Verificare la concentricità, il runout e la posizione reale |
|
Micro-funzionalità e profili Edge |
Sistema di misurazione ottica/Sistema di misurazione video |
Ispeziona scanalature interne, smussi e caratteristiche senza-contatto |
|
Superfici di sigillatura |
Tester di rugosità superficiale (profilometro) |
Misura i valori Ra nelle scanalature di tenuta per garantire guarnizioni-a prova di perdite |
Problemi comuni degli acquirenti che aiutiamo a prevenire
Problemi di adattamento del gruppo sensore:Prevenzione controllando la profondità del foro e i giochi interni in base alle esigenze funzionali dell'assemblaggio piuttosto che a tolleranze isolate.
Errori di accoppiamento e thread:Evitabile testando i diametri primitivi con calibri di filettatura certificati prima della post-elaborazione.
Sigillatura incoerente:Prevenzione grazie alla micro-sbavatura specializzata e ai test dedicati sulla finitura superficiale su tutte le scanalature degli O-ring.
Deriva da batch-a-batch:Controllato tramite revisioni dei disegni bloccate, configurazioni CNC standardizzate e rigorosa verifica delle materie prime in entrata.
Costi di lavorazione non necessari:Evitabile fornendo feedback DFM (Design for Manufacturability) pre-produzione per ottimizzare le tolleranze non-critiche.
Domande frequenti
D: Quali materiali sono disponibili per gli alloggiamenti dei sensori torniti a CNC?
R: Le opzioni di materiali comuni includono alluminio, acciaio inossidabile, ottone, acciaio al carbonio e acciaio legato. Il materiale appropriato dipende dall'esposizione alla corrosione, dai requisiti meccanici, dal peso, dalla temperatura e dal trattamento superficiale.
D: È possibile realizzare alloggiamenti per sensori in base al nostro disegno tecnico?
R: Sì. La produzione può essere basata su un disegno 2D, un modello CAD 3D o un campione approvato. Il disegno dovrebbe identificare il materiale, le tolleranze critiche, le filettature, il trattamento superficiale e i requisiti di ispezione.
D: Potete realizzare filettature interne ed esterne?
R: Sì. Le filettature interne ed esterne possono essere lavorate in base allo standard, alle dimensioni, al passo e all'adattamento della filettatura specificati. I calibri per filettatura possono essere utilizzati quando è richiesta l'ispezione della filettatura.
D: L'alloggiamento può includere scanalature per O-ring?
R: Sì. Le scanalature dell'O-ring e altre interfacce di tenuta possono essere lavorate in base al design della tenuta specificato. Le dimensioni della scanalatura devono essere definite sul disegno tecnico poiché la geometria corretta dipende dalla guarnizione selezionata.
D: Come vengono controllate le dimensioni critiche dell'alloggiamento del sensore?
R: I metodi di ispezione dipendono dalla caratteristica e dalla tolleranza. L'attrezzatura tipica comprende micrometri, calibri, calibri per pin, calibri per filettature, apparecchiature di misurazione ottica e ispezione CMM ove richiesto.
D: È possibile aggiungere fresatura e foratura all'alloggiamento del sensore tornito?
R: Sì. È possibile aggiungere fresatura, foratura e maschiatura CNC per fori di montaggio, parti piatte, asole, fori trasversali e altre caratteristiche non di tornitura.
D: È possibile produrre prototipi prima della produzione regolare?
R: Sì. È possibile utilizzare la produzione di prototipi o piccoli lotti per verificare l'adattamento del sensore, l'innesto della filettatura, le dimensioni di montaggio, le interfacce di tenuta e l'assemblaggio complessivo prima di ripetere la produzione.
D: Quali informazioni sono necessarie per un preventivo sull'alloggiamento del sensore?
R: Le informazioni più utili includono il disegno tecnico o il modello CAD 3D, la qualità del materiale, la quantità, le tolleranze critiche, le specifiche della filettatura, i requisiti di tenuta, il trattamento superficiale e i requisiti di ispezione.
Etichetta sexy: Alloggiamento sensore tornito CNC ad alta precisione, produttori, fornitori, fabbrica di alloggiamenti sensori torniti CNC ad alta precisione in Cina, Anello di svolta inossidabile


